

numero Sfoglia:0 Autore:Editor del sito Pubblica Time: 2026-10-13 Origine:motorizzato


La rapida adozione della tecnologia direct-to-film ha trasformato la produzione di abbigliamento personalizzato. Tuttavia, la fretta di trarre vantaggio da questa tendenza spesso si traduce in un costoso rimorso per l'acquirente. La valutazione dell'hardware basata esclusivamente sulle specifiche tecniche e sul prezzo di acquisto anticipato ignora le realtà operative della produzione quotidiana. Questa supervisione porta a tempi di inattività imprevisti, incompatibilità delle strutture e costi di manodopera gonfiati. È necessaria una valutazione sistematica delle variabili nascoste, dalle dipendenze ambientali e dalla gestione statica ai colli di bottiglia del flusso di lavoro. È necessario analizzare l'infrastruttura della vostra struttura e la maturità del flusso di lavoro prima di effettuare un acquisto. Ciò garantisce che un investimento in apparecchiature DTF produca rendimenti prevedibili anziché diventare una passività svalutante. Analizzeremo gli esatti requisiti operativi, le dipendenze software e i controlli ambientali che devi verificare prima di firmare un ordine di acquisto.
Le spese operative nascoste superano il prezzo dell"hardware: materiali di consumo, manutenzione, aggiornamenti delle strutture e termini di finanziamento spesso eclissano la spesa in conto capitale iniziale entro il primo anno.
I controlli ambientali non sono negoziabili: la stampa DTF coerente richiede il rigoroso rispetto di temperatura, umidità e linee di base statiche; la mancata gestione di ciò provoca guasti catastrofici alla testina di stampa e pellicola rovinata.
Il software determina la produttività: un software RIP inadeguato crea colli di bottiglia nella prestampa, limita la gamma di colori (come quelli fluorescenti) e gonfia i costi di manodopera, annullando i vantaggi in termini di velocità dell"hardware.
L"infrastruttura post-vendita è il vero elemento di differenziazione: gli SLA dei fornitori, la formazione in loco, la disponibilità dei ricambi nazionali e il supporto tecnico sono più critici per la redditività a lungo termine rispetto alle variazioni minori delle funzionalità.
Sommario

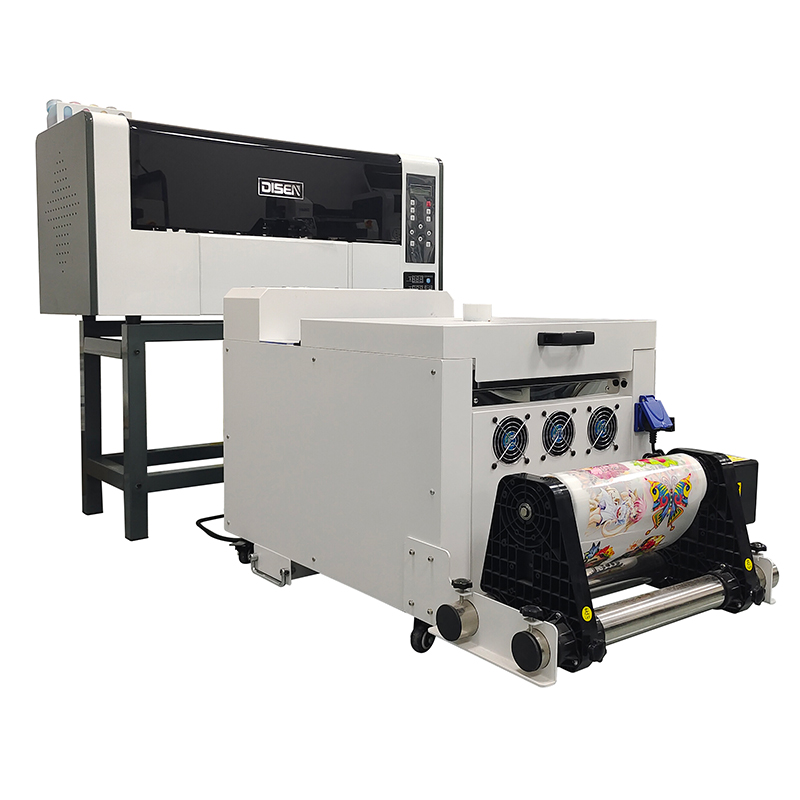
Gli acquirenti spesso stanziano un budget per la stampante e l"unità agitatore, ma non tengono conto delle spese operative ricorrenti. Questi costi correnti e le clausole di garanzia determinano in definitiva i margini di profitto. Ignorare questi fattori porta a gravi problemi di flusso di cassa entro i primi mesi di attività. È necessario definire gli obblighi finanziari giornalieri, settimanali e mensili necessari per mantenere in funzione la linea di produzione.
È necessario calcolare i tassi di consumo esatti per gli inchiostri OEM, la pellicola di trasferimento e la polvere adesiva. Non fare affidamento sui numeri di resa teorica forniti dalle brochure di vendita. Tieni conto del costo dell"inchiostro sprecato durante i cicli di pulizia giornalieri obbligatori. Il lavaggio delle testine di stampa e le routine di manutenzione automatizzata consumano notevoli volumi di inchiostro nell"arco di un mese standard. Quando gli operatori arrivano per un turno, eseguono i controlli degli ugelli. Se gli ugelli sono ostruiti, eseguono una pulizia approfondita della testina, scaricando l"inchiostro grezzo direttamente nel serbatoio di scarico. Anche le pellicole a caldo e quelle a freddo presentano tassi di difetti diversi. Testare ampiamente questi materiali per comprendere la reale percentuale di rifiuti.
Gli agitatori industriali per polveri e i forni di polimerizzazione assorbono enormi quantità di elettricità. Valutare gli esatti requisiti elettrici dell"intera linea. Osserva attentamente le specifiche di amperaggio, tensione e fase. Molte unità commerciali richiedono un"alimentazione dedicata monofase o trifase da 220 V. Budget per le modifiche necessarie alla struttura prima della consegna. Probabilmente avrai bisogno di circuiti dedicati installati da un elettricista autorizzato. Se il tuo edificio fornisce solo alimentazione a 110 V, dovrai affrontare notevoli spese di aggiornamento elettrico. Anche gli aggiornamenti HVAC industriali e le linee di aria compressa sono prerequisiti comuni per linee di produzione più grandi.
Esaminare le clausole scritte in piccolo della garanzia con estrema cautela. I produttori spesso annullano la copertura se si utilizzano inchiostri di terze parti o si eseguono riparazioni autonomamente non autorizzate. Comprendi esattamente cosa costituisce una riparazione autorizzata. Valutare le opzioni di leasing rispetto agli acquisti di capitale definitivi. Il leasing preserva il flusso di cassa ma spesso prevede rigorosi vincoli di manutenzione. Considerare le detrazioni fiscali disponibili per gli investimenti in attrezzature commerciali per compensare le spese di capitale iniziali. Leggi il contratto di assistenza per verificare se sei responsabile delle spese di viaggio del tecnico durante una richiesta di garanzia.
La chimica dell"inchiostro diretto su pellicola è altamente volatile. Operare al di fuori dei parametri ambientali specificati dal produttore garantisce guasti alla produzione. Uno scarso controllo ambientale porta alla carenza di inchiostro, a gravi strisce e agli ugelli permanentemente intasati. Non è possibile collocare questi macchinari in un magazzino non controllato e aspettarsi risultati costanti.
Identificare gli intervalli specifici di temperatura ambiente e umidità relativa richiesti dalle testine di stampa. La maggior parte delle teste industriali richiede un ambiente rigido con un"umidità relativa compresa tra il 45% e il 60%. Valutare la logistica dell"installazione di umidificatori e deumidificatori commerciali. I sistemi di climatizzazione residenziale standard non possono mantenere queste tolleranze strette in uno spazio commerciale. Valutare la gestione statica integrata dell"apparecchiatura. Sono obbligatori barre antistatiche e cavi di messa a terra per carichi pesanti. Senza di essi, l"elettricità statica fa sì che la polvere adesiva aderisca alle aree non stampate della pellicola PET. Questo crea un effetto alone permanente e disordinato sul capo finale.
Analizzare i gas di scarico prodotti durante il processo di polimerizzazione delle polveri. La fusione della polvere di TPU rilascia nell"aria composti organici volatili e microplastiche. Determinare la necessità di estrattori di fumi attivi. Fare affidamento su una finestra aperta rappresenta un grave rischio per la sicurezza. I sistemi di filtrazione HEPA e a carbone attivo sono il requisito minimo. Lo sfiato esterno diretto è spesso necessario per mantenere una rigorosa conformità alla sicurezza. Verificare che l"apparecchiatura disponga delle certificazioni di sicurezza elettrica adeguate per il funzionamento commerciale nella propria regione. La conformità OSHA ed EPA deve tenere conto del layout della struttura.
L"hardware è efficiente quanto il software che lo guida. Il software scadente dell"elaboratore di immagini raster crea gravi colli di bottiglia nella prestampa. Limita la qualità dei risultati e aumenta drasticamente i costi giornalieri della manodopera. L"aggiornamento dell"hardware durante l"esecuzione di software obsoleto produce guadagni di throughput pari a zero.
Valutare le capacità di profilazione ICC del software. La riproduzione accurata dei colori su diversi tipi di tessuto richiede profili personalizzati. Valutare la precisione della funzione di soffocamento dell"inchiostro bianco. Una corretta generazione del sottobase tira leggermente l"inchiostro bianco verso l"interno dai bordi colorati. Ciò impedisce la comparsa di antiestetici contorni bianchi sugli indumenti scuri. Verificare che il software gestisca gamme di colori estese. Se si prevede di utilizzare inchiostri fluorescenti o configurazioni ciano chiaro e magenta chiaro, il RIP deve supportare la mappatura dei canali avanzata.
Esaminare le funzioni di nidificazione e step-and-repeat del software. Il piazzamento efficiente massimizza la resa della pellicola e riduce gli sprechi di materiali di consumo. Calcola le ore di manodopera perse per la preparazione manuale dei file nei programmi di progettazione esterni. Confrontalo con flussi di lavoro automatizzati e gestiti da hot-folder. Il software RIP avanzato consente agli operatori di inserire i file in una cartella per l"elaborazione automatica. L"integrazione dei codici a barre per il tracciamento degli ordini riduce ulteriormente gli errori di gestione manuale e di spedizione.
Confronto delle funzionalità del software RIP | |||
Funzionalità del software | Funzionalità RIP di base | Funzionalità RIP avanzate | Impatto sulla produzione |
|---|---|---|---|
Elaborazione dei file | Importazione e dimensionamento manuali | Cartelle attive e annidamento automatizzato | Riduce significativamente le ore di manodopera di prestampa. |
Sottobase bianco | Solo strozzatura globale | Soffocamento variabile a livello di pixel | Elimina i contorni bianchi su opere d"arte complesse. |
Profilatura del colore | Profili di fabbrica generici | Generazione di profili ICC personalizzati | Garantisce l"accuratezza del colore del marchio tra i lotti. |
Monitoraggio del lavoro | Nessuno | Generazione e scansione di codici a barre | Previene errori di spedizione e ordini persi. |
Le testine di stampa sono articoli di consumo in questo settore. Il tuo approccio alla manutenzione, alla protezione e alla sostituzione degli stessi ha un impatto drastico sui tempi di attività della macchina. Trattare le testine di stampa come componenti a vita è un errore operativo critico. È necessario comprendere le protezioni meccaniche integrate nella stampante.
Confronta le macchine dotate di sistemi di gestione dell"inchiostro bianco attivi. L"inchiostro bianco contiene pigmenti pesanti di biossido di titanio che si depositano rapidamente. I sistemi attivi circolano continuamente e filtrano l"inchiostro dal serbatoio attraverso gli smorzatori. Evitare le unità entry-level che richiedono l"agitazione manuale. Valutare l"efficacia delle stazioni di tappatura automatizzate. Le spazzole tergicristallo di alta qualità e i sistemi programmabili di lavaggio con solvente impediscono che l"inchiostro si secchi sulla piastra degli ugelli durante la notte.
Un colpo alla testina si verifica quando la testina di stampa urta fisicamente la pellicola piegata. Questo spesso distrugge la testa all"istante. Verificare la presenza di sensori anticollisione montati sul carrello. Questi sensori mettono automaticamente in pausa la stampante se rilevano un"ostruzione. Valutare la resistenza della piastra aspirante. Il sistema di tensionamento roll-to-roll deve funzionare in tandem con il vuoto per garantire che la pellicola rimanga perfettamente piana durante la stampa ad alta velocità. Se il riscaldatore della piastra diventa troppo caldo, la pellicola in PET si deforma, aumentando il rischio di urto.
Stabilisci la durata realistica delle testine di stampa specifiche utilizzate in carichi commerciali pesanti. Diversi modelli di testa offrono diversi profili di durabilità. Verificare l"attuale disponibilità sul mercato delle testine sostitutive. Controlla i livelli delle scorte del fornitore e comprendi la complessità dell"installazione. Alcune macchine richiedono strumenti di allineamento proprietari, costringendoti ad assumere un tecnico per un semplice cambio di testina. Tieni una testina di stampa di riserva a portata di mano per evitare interruzioni della produzione.
La stampa ad alta velocità è inutile se le fasi di applicazione della polvere e di polimerizzazione non riescono a tenere il passo. Uno shaker inefficiente crea un enorme collo di bottiglia nella produzione. Introduce inoltre gravi problemi di controllo della qualità e potenziali rischi di incendio. L"apparecchiatura di finitura richiede lo stesso controllo della stampante stessa.
Valutare la capacità dell"agitatore di distribuire uniformemente la polvere su tutta la larghezza della pellicola. Deve applicare uno strato uniforme senza ristagni al centro o tralasciare i bordi. Valutare l"efficienza del meccanismo di riciclaggio delle polveri. Interventi manuali frequenti per spostare la polvere dal vassoio di raccolta alla tramoggia fanno perdere tempo. Verificare la presenza di meccanismi di sicurezza critici. I pulsanti di arresto di emergenza e le funzioni di spegnimento automatico nel tunnel di riscaldamento sono assolutamente obbligatori per prevenire gli incendi.
Analizzare la lunghezza del tunnel di riscaldamento rispetto alla velocità massima di uscita della stampante. Un breve tunnel obbliga a rallentare la stampante per garantire una corretta asciugatura. Testare la polimerizzazione uniforme da bordo a bordo. La polvere non polimerizzata rovina il trasferimento durante la fase finale di pressatura a caldo. L"adesivo deve fondersi in una consistenza liscia e uniforme su tutta la grafica. Se la polvere polimerizzata assomiglia a zucchero semolato, è poco polimerizzata. Se sembra vetro piatto, è troppo polimerizzato e si romperà.
Misurare le dimensioni esatte della stampante completamente assemblata e della linea di agitazione. Non fare affidamento solo sull"ingombro della stampante. Verificare che l"attrezzatura imballata possa fisicamente passare attraverso le porte commerciali standard. Controllare le autorizzazioni della banchina di carico prima di programmare la consegna. Garantire che gli operatori dispongano di spazio ergonomico sufficiente per caricare rotoli di pellicola pesanti e accedere alla parte posteriore dello scuotitore per la manutenzione. È necessario uno spazio libero di almeno tre piedi su tutti i lati dell"apparecchiatura.
L"origine dei macchinari e l"infrastruttura nazionale del fornitore determinano la gravità dei tempi di inattività. Un piccolo guasto diventa un incubo che dura un mese se le parti devono essere spedite a livello internazionale. L"infrastruttura di supporto è il vero elemento di differenziazione tra i fornitori. Le specifiche hardware non significano nulla se la macchina rimane inattiva in attesa di una scheda madre.
Richiedi accordi sul livello di servizio scritti che dettaglino i tempi di risposta. Hai bisogno della disponibilità garantita del tecnico, non solo di un indirizzo email di supporto generico. Valutare le potenziali barriere linguistiche e le differenze di fuso orario. Le funzionalità diagnostiche remote sono essenziali. Il team di supporto dovrebbe essere in grado di accedere al software RIP da remoto per risolvere immediatamente i problemi di preparazione dei file.
Determina se l"acquisto include l"installazione professionale in loco. Una formazione completa degli operatori è vitale per il successo a lungo termine. Affidarsi a tutorial video autoguidati porta a errori da parte dell"operatore e allo spreco di materiali di consumo. Gli operatori devono imparare come allineare le testine di stampa, regolare le impostazioni dei passaggi e sostituire gli smorzatori. Chiarire esattamente chi copre le spese di viaggio e alloggio dei tecnici durante le riparazioni in garanzia. Leggi le clausole scritte in piccolo per evitare fatture impreviste per la manodopera in garanzia.
Controllare il magazzino nazionale del fornitore per le parti di ricambio critiche. Schede madri, stazioni di tappatura, smorzatori ed encoder devono essere prontamente disponibili localmente. Evitare apparecchiature che fanno affidamento su componenti altamente proprietari e provenienti da un"unica fonte. Lunghi tempi di consegna internazionali per un semplice sensore bloccheranno l"intero programma di produzione. Chiedi al fornitore un elenco delle parti comunemente sostituite e verifica i livelli attuali delle scorte.
Il prodotto finale deve soddisfare le aspettative dell"utente finale in termini di durata, comfort e sicurezza. La qualità dell"output varia notevolmente in base alla combinazione specifica di hardware e materiali di consumo. Non dare mai per scontato che tutti i trasferimenti funzionino allo stesso modo durante il lavaggio. È necessario convalidare il prodotto finale prima di impegnarsi nell"hardware.
Scopri in che modo specifiche combinazioni di inchiostro OEM e polvere influiscono sull"estensibilità. La traspirabilità del trasferimento è importante per l"abbigliamento sportivo. Valutare lo spessore dello strato adesivo polimerizzato. Una sensazione di mano spessa e a prova di proiettile è inaccettabile su indumenti leggeri. Il trasferimento deve muoversi naturalmente con il tessuto senza rompersi sotto tensione. Diverse grane di polvere (fine, media, grossolana) producono risultati diversi a seconda della trama del tessuto.
Richiedi al fornitore di fornire campioni stampati utilizzando la tua grafica specifica. Richiedi questi campioni sui tuoi capi grezzi preferiti. Condurre test rigorosi e standardizzati sui cicli di lavaggio e asciugatura. Sottoponi gli indumenti a un minimo di 25-50 lavaggi pesanti. Asciugateli a fuoco alto. Prima di firmare un ordine di acquisto, controllare meticolosamente la presenza di microfessurazioni, scrostature dei bordi o degrado del colore.
Verificare che gli inchiostri e le polveri del fornitore dispongano di certificazioni di sicurezza riconosciute. La certificazione OEKO-TEX ECO PASSPORT è un punto di riferimento standard. Questa certificazione è obbligatoria se vendi abbigliamento destinato a neonati e bambini. L"utilizzo di prodotti chimici non certificati espone la tua azienda a gravi responsabilità e limita le tue opportunità di vendita all"ingrosso. Richiedere al fornitore i documenti di certificazione effettivi e verificarne la validità.
L"acquisto di unità desktop entry-level convertite per un"attività commerciale in crescita garantisce l"obsolescenza prematura. Limita fortemente la capacità di produzione quando la domanda aumenta. È necessario valutare l"attrezzatura in base alla traiettoria di crescita prevista. Pianifica il volume che prevedi di raggiungere tra due anni, non il volume che hai oggi.
Distinguere tra velocità di stampa massime teoriche e velocità di produzione effettive. Le modalità bozza raramente producono una qualità di vendita al dettaglio accettabile. Probabilmente stamperai in modalità ad alta risoluzione e con passaggi pesanti. Calcolare la produzione giornaliera massima in base a ore di funzionamento realistiche. Includi le routine di manutenzione obbligatorie, i tempi di prestampa e i cambi di bobina nei calcoli della capacità giornaliera. Una macchina classificata per 100 piedi quadrati all’ora potrebbe produrre solo 40 piedi quadrati di prodotto vendibile.
Valutare se il software RIP può gestire più stampanti contemporaneamente. Le funzionalità di gestione della flotta diventano essenziali man mano che la tua attività cresce. Determinare se il fornitore offre un percorso di aggiornamento logico. Cerca programmi di permuta che ti consentano di passare senza problemi da sistemi a doppia testa a macchine industriali più ampie e multitesta. Standardizzare tempestivamente il flusso di lavoro previene ingenti costi di riqualificazione in un secondo momento. Assicurati che la tua struttura disponga dello spazio fisico e della capacità elettrica per aggiungere una seconda o terza linea.
Controlla i quadri elettrici, il sistema HVAC e il percorso di ventilazione della tua struttura per garantire la compatibilità con le apparecchiature industriali.
Richiedi campioni stampati delle tue opere d"arte al fornitore e sottoponili a un test di lavaggio e asciugatura di 50 cicli.
Richiedi un accordo sul livello di servizio scritto che delinei esplicitamente i tempi di risposta del supporto e la disponibilità dei componenti nazionali.
Mappa il volume di produzione giornaliero per determinare i reali requisiti di produttività e identificare le funzionalità di automazione del software necessarie.
R: Una stampante standard da 24 pollici e una linea di agitazione richiedono un ingombro minimo di 10 x 15 piedi. Ciò offre uno spazio ergonomico sufficiente per caricare rotoli di pellicola pesanti, accedere alla parte posteriore dell"agitatore per la manutenzione e manovrare in sicurezza attorno al tunnel di essiccazione ad alto calore.
R: L"utilizzo di inchiostri di terze parti annulla quasi universalmente la garanzia del produttore. Anche se a priori è più economica, la chimica ineguagliabile dell"inchiostro spesso provoca gravi intasamenti delle testine di stampa, riproduzione dei colori incoerente e scarsa resistenza al lavaggio, con conseguenti costi maggiori in termini di tempi di inattività e capi rovinati.
R: Una bassa umidità fa sì che l"inchiostro si asciughi prematuramente sulla piastra degli ugelli della testina di stampa. Ciò porta a deflessioni immediate degli ugelli, notevoli strisce sulle stampe e intasamenti permanenti che richiedono costose sostituzioni delle testine di stampa.
R: In condizioni di utilizzo commerciale intenso con una corretta manutenzione quotidiana, le testine di stampa industriali durano in genere tra 12 e 18 mesi. Uno scarso controllo ambientale o la mancata osservanza delle routine di pulizia quotidiana possono distruggere una testina di stampa nel giro di poche settimane.
R: Sì. La fusione della polvere adesiva rilascia composti organici volatili e microplastiche. È necessario utilizzare un estrattore di fumi con filtro HEPA e carbone attivo o ventilare lo scarico direttamente all"esterno per mantenere un ambiente di lavoro sicuro e conforme.
R: La pellicola hot peel consente agli operatori di rimuovere il foglio portante immediatamente dopo la pressatura a caldo, accelerando drasticamente la produzione. La pellicola staccabile a freddo richiede che l"indumento si raffreddi completamente prima di essere rimosso, operazione che richiede più tempo ma spesso fornisce una finitura leggermente più opaca.


